河南上街某铝制品长棒材精轧线的低压无源滤波装置事故率较高、补偿效果不佳的问题
该系统整流变压器接线组别均为Dyd,两组三相6脉波桥式整流器通过平衡电抗器并联构成12脉波整流,组成等效12脉波直流传动整流机组。 ...
 15325309372
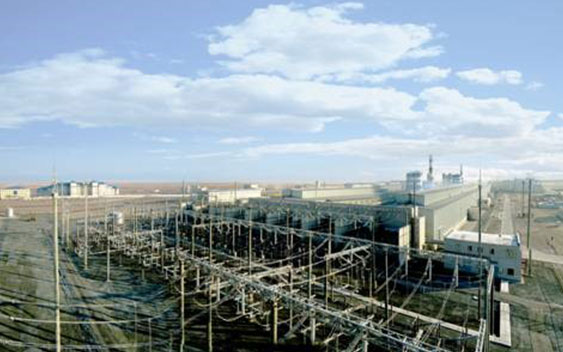
多年来,我国有色金属产业从无到有,由弱到强,从单一的冶炼到产业多元化……有色金属产业的发展之路与强国之路是吻合的,体现了中华民族脚踏实地、一步一个脚印的作风。所谓“两手抓,两手都要硬”,有色金属产业发展的过程中,不能忽视对其生产过程中产生的电力污染进行治理的工作。
有色金属行业的主要负荷有:电解槽、轧机、中频感应电炉、压延、拉丝等,各负荷的电能质量工况差别较大。
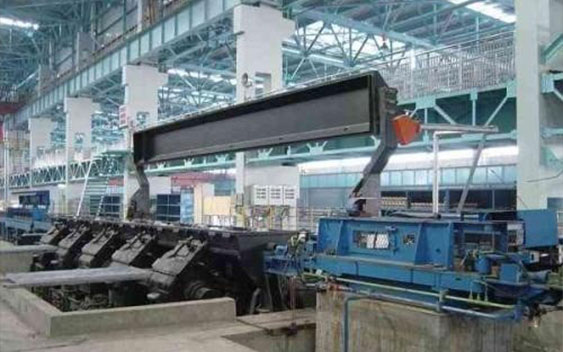
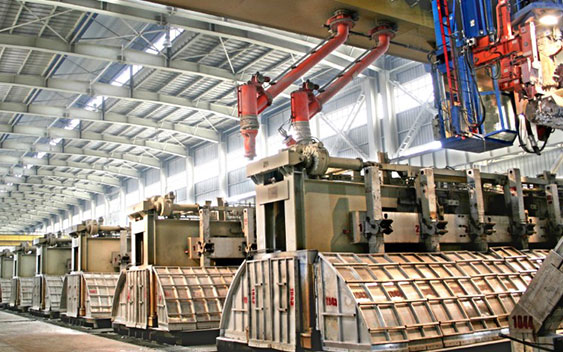
电解槽,是典型的大功率直流负荷,采用移相控制,特征谐波表现为6n±1次;自然功率因数较高,无功波动相对较小;但其生产过程中往往伴随着严重的“气泡效应”,导致其负荷存在一定的毫无规律的冲击性。
直流轧机是典型的直流传动负荷,具备较强的波动性,无功冲击大,电压波动及闪变相对剧烈。同时轧机还是典型的谐波电流源,电压总畸变率较低而电流总畸变率高达20%左右,特征谐波明显,背景谐波频谱广泛。
中频感应电炉为典型的交-直-交供电系统,移相控制和相位控制共存,背景谐波广泛、特征谐波明显,且互相叠加、影响,主要表现为6n±1次。但中频炉的负荷相对平稳,自然功率因数较高,一般在0.85以上。
压延、拉丝等负荷特性与常规的机械加工负荷相似,属具备连续性和周期性的短时波动负荷,自然功率因数低,背景谐波频谱广泛。
多种改善措施相结合,尽量贴合负荷实际工况,分层分级治理,节点控制与局域电网综合优化并重,电能质量指标改善效果明显。
具备就地手动、就地自动、远程、物联网、手机客户端等多种控制方式,以及电压、时钟、谐波、跟随等多种工作模式,更大程度贴合负荷实际工况和工程需要。
多级积木式、模块化单元串并联,非健全单元不影响整机运行;自动旁路、抽屉式插接,便于维护;多级冗余,整机抗风险能力强,
工作逻辑科学、成熟、稳定,通过定值设置后选择就地自动模式即可自动运行;人机界面友好,多通道人机交互,独特的导航、临境设计,操作简单、便捷。
有色金属行业的主要负荷有电解槽、轧机、中频感应电炉、压延、拉丝等,各负荷的电能质量工况差别较大,需要针对性地分别治理,不能用同一套方案覆盖所有负荷类型。
电解槽是典型的大功率直流负荷,采用移相控制,特征谐波表现为 6n±1 次;自然功率因数较高,无功波动相对较小;但生产过程中往往伴随严重的“气泡效应”,导致其负荷存在一定的毫无规律的冲击性。
直流轧机是典型的直流传动负荷,具备较强的波动性,无功冲击大,电压波动及闪变相对剧烈。同时轧机还是典型的谐波电流源,电压总畸变率较低而电流总畸变率高达 20% 左右,特征谐波明显,背景谐波频谱广泛。
中频感应电炉为典型的交-直-交供电系统,移相控制和相位控制共存,背景谐波广泛、特征谐波明显且互相叠加影响,主要表现为 6n±1 次;但负荷相对平稳,自然功率因数较高,一般在 0.85 以上。压延、拉丝等负荷特性与常规机械加工负荷相似,属具备连续性和周期性的短时波动负荷,自然功率因数低,背景谐波频谱广泛。
一是提高自动化水平,如采用自动破泡装置,缓解“气泡效应”引起的功率冲击;二是无源滤波与同步补偿装置相结合,谐波治理与精细无功补偿兼顾;三是分层分级进行无功和谐波控制,防止无功功率不合理流动和谐波电流影响公用电网。
多种改善措施相结合,尽量贴合负荷实际工况,分层分级治理,节点控制与局域电网综合优化并重,因此电能质量指标改善效果明显:既治理谐波,又兼顾精细无功补偿,同时抑制电压波动与闪变。
具备就地手动、就地自动、远程、物联网、手机客户端等多种控制方式,以及电压、时钟、谐波、跟随等多种工作模式,可以更大程度贴合负荷实际工况和工程需要,不同类型的金属加工负荷都能找到合适的运行模式。
采用多级积木式、模块化单元串并联,非健全单元不影响整机运行;具备自动旁路、抽屉式插接,便于维护;多级冗余设计使整机抗风险能力强,单个模块故障不会导致整套装置退出,适合连续生产的有色金属企业。
工作逻辑科学、成熟、稳定,通过定值设置后选择就地自动模式即可自动运行,日常无需专人值守调节;人机界面友好,多通道人机交互,独特的导航、临境设计,操作简单、便捷,降低了现场运维门槛。
金属行业负荷类型多、工况差异大,若只在总降或母线侧集中治理,无功会在厂区内部不合理流动,谐波电流也容易窜入公用电网。分层分级进行无功和谐波控制,可以在各层级就地平衡,既降低损耗,又减少对公用电网的影响。
无源滤波装置适合承担基础滤波与固定补偿容量,同步补偿装置响应速度更快、精度更高,适合应对轧机、电解槽等冲击性或波动性负荷。两者结合才能做到谐波治理与精细无功补偿兼顾,单一装置难以同时满足两方面要求。
气泡效应是电解槽生产过程中导致负荷无规律冲击的重要原因。方案建议从工艺自动化入手,如采用自动破泡装置,缓解气泡效应引起的功率冲击,从源头减小冲击幅值,从而降低对补偿装置动态性能和容量的要求。
沃伦森电气专注于电能质量产品、无源滤波装置、无功补偿装置、有源滤波器、低压成套装置、高压成套装置的研发、生产和工程实施,可为金属行业提供从工况测试、方案设计、设备成套到工程实施与运维的一体化服务。购买/代理请联系沃伦森电气厂家,咨询热线:15325309372。
该系统整流变压器接线组别均为Dyd,两组三相6脉波桥式整流器通过平衡电抗器并联构成12脉波整流,组成等效12脉波直流传动整流机组。 ...
河南登封某大型电解铝厂电解系统谐波治理装置改造,增加电容器组支路阻抗特性监控系统,改造后的无源滤波装置,容值衰减、偏离的情况也得到了大幅度改善,专注于输配电网和工业用户电能质量改善产品的研发、生产和工程实施。购买/代理产品请联系沃伦森电气厂家。 ...
四川成都某通讯业数据中心,P.C.C点功率因数长期不足0.9,注入公用电网谐波分量超标。无功补偿装置配置失当,电容器组投切引起的供电母线电压波动(波动幅值超过5%)频繁。
经过现场勘测、工况分析,确定上述问题发生的原因主要是无功补偿及谐波治理装置配置失当。一方面,电容器组单组容量太大,自动补偿控制器参数设置不合理,引起投切震荡;另一方面,串联电抗器的电抗率配置不准确,导致低次谐波被严重放大;再一方面,仅在供电母线处安装了无功补偿设备,无法做到分层分级就地平衡控制。 ...
© Copyright 2015-2026 沃伦森电气版权所有 浙ICP备16041796号-1 网站地图